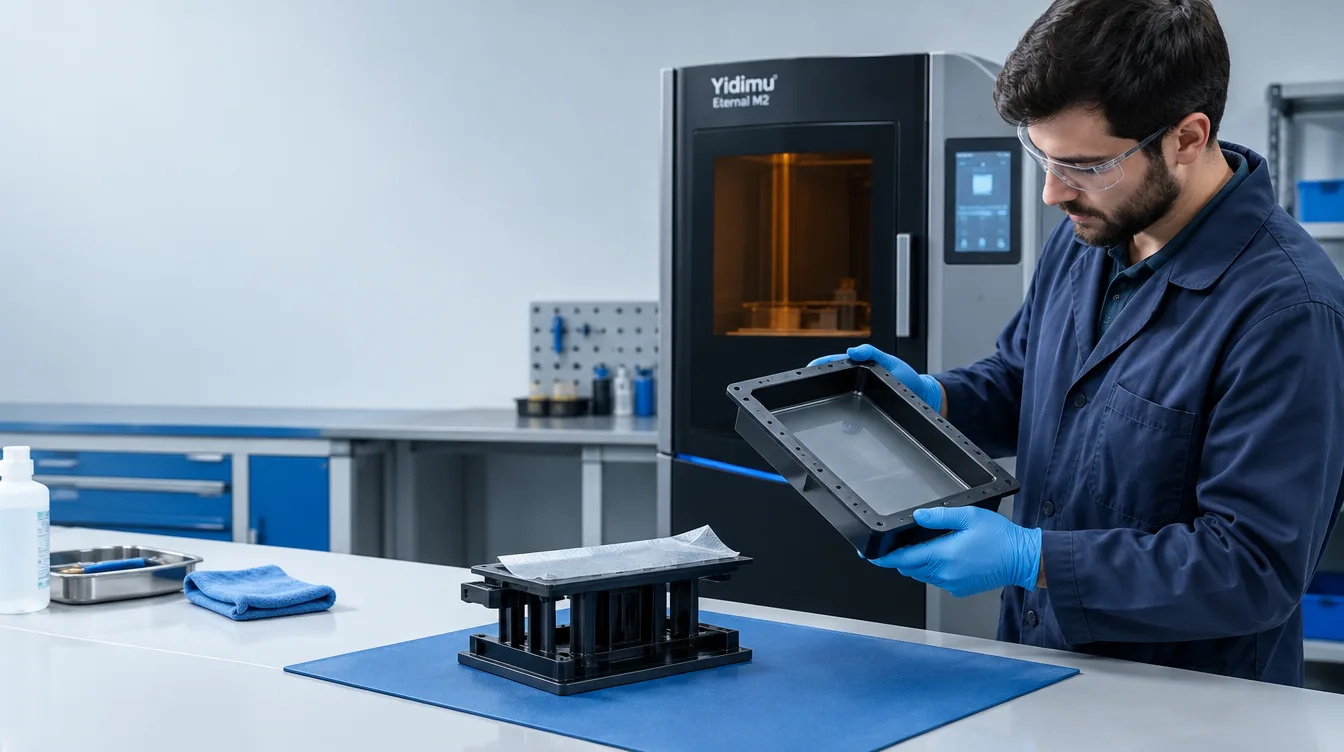
A manutenção preventiva de uma impressora 3D de resina deve começar pela inspeção do tanque, da superfície de liberação, da plataforma de impressão e da área de trabalho. Também é necessário verificar o movimento do eixo Z, as condições do sistema óptico e o fluxo de lavagem e pós-cura.
Em laboratórios odontológicos, fábricas e oficinas de prototipagem, uma pequena falha pode comprometer não apenas uma peça, mas todo o planejamento de produção. Resíduos endurecidos no tanque, sujeira na plataforma ou alterações no movimento mecânico podem causar falhas de adesão, perda de detalhes e interrupções desnecessárias.
Um checklist preventivo permite identificar esses problemas antes de iniciar outro trabalho. O objetivo não é desmontar a impressora regularmente, mas estabelecer uma rotina de inspeção, limpeza, registro e encaminhamento técnico.
Checklist rápido antes de cada impressão
Use esta lista como verificação de liberação antes de iniciar um novo trabalho com resina fotopolimérica.
- Confirmar que não há vazamento de resina no tanque ou na área de impressão.
- Verificar a ausência de fragmentos sólidos ou resíduos da impressão anterior.
- Inspecionar o filme de liberação, quando presente, quanto a danos visíveis.
- Confirmar que a plataforma está limpa, corretamente instalada e fixada.
- Verificar sinais de sujeira ou obstrução no caminho óptico acessível.
- Observar se há ruídos, travamentos ou movimentos anormais no eixo Z.
- Conferir a identificação, as condições e a compatibilidade da resina.
- Confirmar o perfil de impressão, o arquivo e os parâmetros selecionados.
- Verificar ventilação, proteção individual e organização da bancada.
- Confirmar que os equipamentos de lavagem e pós-cura estão disponíveis e em condições adequadas.
Se a impressora apresentar vazamento, danos no filme ou movimentação mecânica anormal, o trabalho não deve ser iniciado até que a causa seja avaliada.
Plano de manutenção preventiva: o que verificar e quando?
Para equipes que utilizam várias impressoras, uma tabela por frequência facilita a distribuição das responsabilidades entre operadores, supervisores e técnicos.
| Frequência sugerida | Itens de verificação | Ação recomendada |
|---|---|---|
| Antes de cada impressão | Tanque, resíduos, plataforma, resina e fixações | Realizar inspeção visual e corrigir irregularidades antes de liberar o trabalho. |
| Após cada impressão | Plataforma, área de trabalho e resíduos do processo | Remover resíduos e limpar as superfícies conforme a compatibilidade dos materiais. |
| Semanalmente | Área externa do eixo Z, ventilação acessível e organização dos consumíveis | Procurar sinais de sujeira, obstrução, desgaste ou vazamentos. |
| Mensalmente | Histórico de falhas, fixações acessíveis, sistema óptico e condição geral | Revisar ocorrências e programar as inspeções técnicas previstas para o modelo. |
| Após uma falha ou intervenção | Tanque, filme, resina, plataforma e sistema relacionado à falha | Investigar a causa e validar o funcionamento antes de retornar à produção. |
Esses intervalos devem ser ajustados ao volume de produção, à frequência de troca de materiais, ao ambiente e aos requisitos do equipamento. Inspeções por evento — como após uma impressão malsucedida — podem ser mais importantes do que uma data fixa.
Como verificar os principais componentes da impressora
1. Tanque de resina e filme de liberação
O tanque merece atenção especial porque resíduos endurecidos podem interferir nas próximas camadas e danificar superfícies sensíveis.
Em impressoras que utilizam filmes de liberação, como FEP ou materiais equivalentes, observe riscos profundos, perfurações, deformações, vazamentos e alterações significativas na transparência. A possibilidade de continuar utilizando o componente depende de seu tipo e das instruções do fabricante.
- Após uma falha, examine se há fragmentos sólidos no tanque.
- Se for necessário retirar a resina, utilize um procedimento de transferência e filtragem compatível com o material.
- Não raspe o filme com ferramentas metálicas ou pontiagudas.
- Não aplique álcool, acetona ou outro solvente diretamente sobre o filme sem confirmar sua compatibilidade.
- Substitua componentes danificados conforme o procedimento específico do equipamento.
Regra de parada: não continue imprimindo com filme perfurado, tanque com vazamento ou fragmentos endurecidos que ainda não foram removidos.
Nem todas as impressoras LCD, DLP ou SLA utilizam o mesmo sistema de tanque. O procedimento deve acompanhar a construção real do modelo.
2. Plataforma de impressão
Resina residual, partículas aderidas e fixação inadequada da plataforma podem interferir nas primeiras camadas.
- Remova os resíduos após a retirada das peças.
- Inspecione a superfície quanto a material endurecido e danos que possam interferir no trabalho.
- Utilize ferramentas e produtos de limpeza permitidos pelo fabricante.
- Se utilizar produto de limpeza líquido, seque a plataforma adequadamente antes da reinstalação.
- Confirme a instalação e a fixação antes de iniciar a próxima impressão.
Quando ocorrer perda de adesão, não altere imediatamente o tempo de exposição. Verifique primeiro a limpeza, a fixação, a condição da resina e os parâmetros previamente validados.
3. Eixo Z e componentes mecânicos
O movimento vertical influencia a sequência de formação das camadas. Ruídos incomuns, travamentos ou oscilações podem indicar a necessidade de inspeção mecânica.
O operador pode observar o movimento por meio das funções previstas no equipamento e verificar se existem resíduos nas áreas acessíveis. Lubrificação, ajustes mecânicos, desmontagem ou substituição de peças devem seguir o manual e, quando necessário, ser realizados por pessoal autorizado.
Evite aplicar lubrificantes genéricos sem confirmação de compatibilidade com o eixo, as guias e o sistema de transmissão.
4. Tela LCD, fonte de luz e superfícies ópticas
Contaminações no caminho óptico podem interferir na exposição da resina. Entretanto, o conjunto óptico varia entre impressoras LCD, DLP e SLA.
Verifique as superfícies acessíveis previstas para inspeção. Use materiais de limpeza apropriados e nunca force a remoção de resina endurecida com lâminas ou ferramentas pontiagudas.
Não desmonte telas, projetores, módulos de laser ou unidades ópticas sem o procedimento técnico correspondente. Não olhe diretamente para fontes UV ou laser expostas.
5. Resina, ambiente e organização da bancada
O controle preventivo também envolve os consumíveis. Registre a identificação da resina, mantenha os recipientes fechados quando não estiverem em uso e observe as condições de armazenamento recomendadas pelo fornecedor.
Evite exposição desnecessária à luz solar, contaminação entre materiais e transferência para recipientes sem identificação. Temperatura e outras condições ambientais devem respeitar as orientações aplicáveis ao equipamento e à resina.
6. Equipamentos de lavagem e pós-cura
A manutenção não termina na impressora. A lavagem e a cura UV fazem parte do processo de produção de peças em resina.
- Verifique a condição do líquido de lavagem e sua adequação ao material.
- Inspecione recipientes, tampas e equipamentos quanto a vazamentos e resíduos.
- Confirme que as peças sejam secas conforme as instruções antes da pós-cura.
- Verifique se o equipamento de cura UV funciona conforme o procedimento previsto.
- Registre problemas de lavagem, superfície pegajosa ou cura incompleta antes de liberar peças.
O tempo e as condições de lavagem e pós-cura variam conforme a resina e a aplicação. Não existe um único procedimento válido para todos os materiais.
Quando interromper a impressão e solicitar manutenção?
Nem toda falha exige assistência técnica, mas alguns sinais precisam ser tratados antes que o equipamento volte a operar.
| Sintoma | Primeira verificação | Decisão operacional |
|---|---|---|
| Filme perfurado ou vazamento | Tanque e áreas atingidas pela resina | Parar. Corrigir a causa e avaliar possíveis danos. |
| Fragmentos sólidos no tanque | Resultado da impressão anterior e resina | Não iniciar outro trabalho até remover os resíduos com segurança. |
| Ruído ou travamento no eixo Z | Movimento mecânico e obstruções | Suspender a operação e solicitar avaliação técnica. |
| Falha de adesão | Plataforma, tanque, resina e parâmetros | Investigar sem modificar várias condições simultaneamente. |
| Falhas recorrentes na mesma região | Arquivo, posição, filme e sistema óptico | Executar diagnóstico controlado conforme o manual. |
| Defeitos depois da lavagem ou cura | Material, solvente, secagem e pós-cura | Verificar também o pós-processamento, não apenas a impressora. |
Como investigar uma falha sem perder o histórico do processo
Em uso profissional, uma boa manutenção deve permitir distinguir problemas do equipamento, do material e do arquivo. Alterar vários parâmetros ao mesmo tempo dificulta essa identificação.
- Registre a falha: fotografe a peça, identifique o equipamento, a resina, o arquivo e o perfil utilizado.
- Verifique a segurança: procure vazamentos, resíduos endurecidos, danos e movimentos anormais antes de novos testes.
- Separe as hipóteses: analise primeiro os itens associados ao sintoma observado.
- Corrija uma variável por vez: quando tecnicamente viável, mantenha as demais condições estáveis para interpretar o resultado.
- Faça uma impressão de verificação: depois da manutenção, utilize uma amostra de referência e um procedimento previamente definido para confirmar o retorno ao funcionamento esperado.
Uma impressão bem-sucedida após a correção mostra que o equipamento conseguiu executar aquele trabalho. Ela não comprova, por si só, a repetibilidade de um processo produtivo inteiro.
Em aplicações odontológicas ou industriais com requisitos dimensionais específicos, a liberação deve incluir as verificações de qualidade e de processo aplicáveis.
Modelo de registro de manutenção preventiva
Uma ficha simples ajuda a identificar recorrência de falhas e facilita a comunicação entre operadores e assistência técnica.
| Campo | Informação a registrar |
|---|---|
| Data e responsável | Quando a inspeção foi realizada e por quem |
| Equipamento | Modelo e identificação interna da máquina |
| Material | Resina utilizada e identificação do lote, quando aplicável |
| Componente inspecionado | Tanque, filme, plataforma, eixo Z ou outro item |
| Condição encontrada | Normal, requer limpeza, requer ajuste ou apresenta dano |
| Ação realizada | Limpeza, inspeção, substituição ou encaminhamento técnico |
| Verificação após manutenção | Resultado da inspeção ou teste de funcionamento |
| Status | Liberada para uso / Em observação / Fora de operação |
Para impressoras usadas continuamente, o registro deve ser associado ao histórico de produção. Isso permite observar se determinada falha aparece após uma troca de resina, intervenção mecânica ou alteração de processo.
Segurança durante a manutenção
Resinas não curadas e produtos de limpeza exigem cuidados específicos. Consulte a Ficha com Dados de Segurança (FDS) dos materiais utilizados e adote os equipamentos de proteção individual adequados à atividade.
- Utilize luvas resistentes aos produtos manipulados e proteção ocular apropriada.
- Mantenha ventilação adequada e evite contato direto com resinas não curadas.
- Desligue e desconecte a alimentação elétrica antes de intervenções internas, conforme as instruções do equipamento.
- Mantenha solventes inflamáveis afastados de fontes de calor, faíscas e ignição.
- Não misture resíduos químicos sem avaliação de compatibilidade.
- Não descarte resina líquida, parcialmente curada ou solventes contaminados na rede de esgoto.
O descarte de resíduos de resina e líquidos de lavagem deve seguir a FDS, a classificação do resíduo e os requisitos ambientais aplicáveis ao local de operação no Brasil.
Perguntas frequentes
Com que frequência devo fazer a manutenção de uma impressora 3D de resina?
A inspeção básica deve fazer parte de cada ciclo de trabalho. Limpeza e verificações periódicas podem ser organizadas semanal ou mensalmente, mas a frequência definitiva depende do equipamento, do uso, do material e das instruções do fabricante.
Posso limpar o filme FEP com álcool isopropílico?
Não utilize álcool isopropílico no filme sem confirmação expressa de compatibilidade. Alguns fabricantes proíbem esse procedimento. Siga as instruções específicas do filme e do tanque instalado.
É necessário trocar o filme após cada falha de impressão?
Não necessariamente. A falha exige inspeção e remoção segura dos resíduos. A troca é necessária quando há danos que comprometem a integridade do filme ou quando os critérios definidos pelo fabricante indicam substituição.
Como saber se o problema está na impressora ou na resina?
Registre as condições do trabalho e analise o padrão da falha. Verifique tanque, plataforma, resina, parâmetros e histórico de resultados. Quando for seguro, utilize uma amostra de referência para verificar o processo. Se a causa continuar indefinida, solicite orientação técnica.
A manutenção preventiva elimina falhas de impressão?
Não. Ela reduz riscos associados à sujeira, desgaste, montagem inadequada e problemas detectáveis por inspeção. Arquivos, suportes, parâmetros, material e pós-processamento também influenciam o resultado.
Suporte técnico para impressão 3D profissional
Precisa organizar a manutenção de uma impressora 3D de resina ou investigar falhas recorrentes?
Informe o modelo do equipamento, o tipo de resina, a aplicação e os sintomas observados. Fotos da peça, registros de impressão e informações sobre as etapas de lavagem e cura UV ajudam a tornar a análise técnica mais objetiva.
Conheça o suporte técnico da YDM 3D e solicite orientação para seu fluxo de trabalho.
Fontes e referências técnicas
- CDC/NIOSH. Safe Desktop Vat Photopolymerization 3-D Printing.
Documento de segurança para impressão 3D com resina. - Prusa Research. SL1/SL1S Maintenance.
Guia de manutenção, limpeza e inspeção de componentes. - Formlabs. Schedule of Maintenance (Form 3L/Form 3BL).
Referência de organização da manutenção de equipamentos SLA. - Formlabs. Replacing Wash Solvent.
Orientações sobre substituição e descarte de solventes de lavagem.
Os procedimentos específicos desses fabricantes não devem ser aplicados automaticamente a equipamentos de outros modelos.